Saltar al contenido
IMPHERCORTHerramienta de corte · desde 1989

Línea de producto · I‑ALOY

Insertos de torneado de CBN (acero endurecido, hierro fundido, sinterizados, superaleaciones) y de PCD (aluminio, fibra de carbono): grados, rompevirutas, condiciones de corte, tablas dimensionales y aplicaciones.

Documento de la línea I‑ALOY: el PDF no está publicado; te compartimos la información bajo consulta.

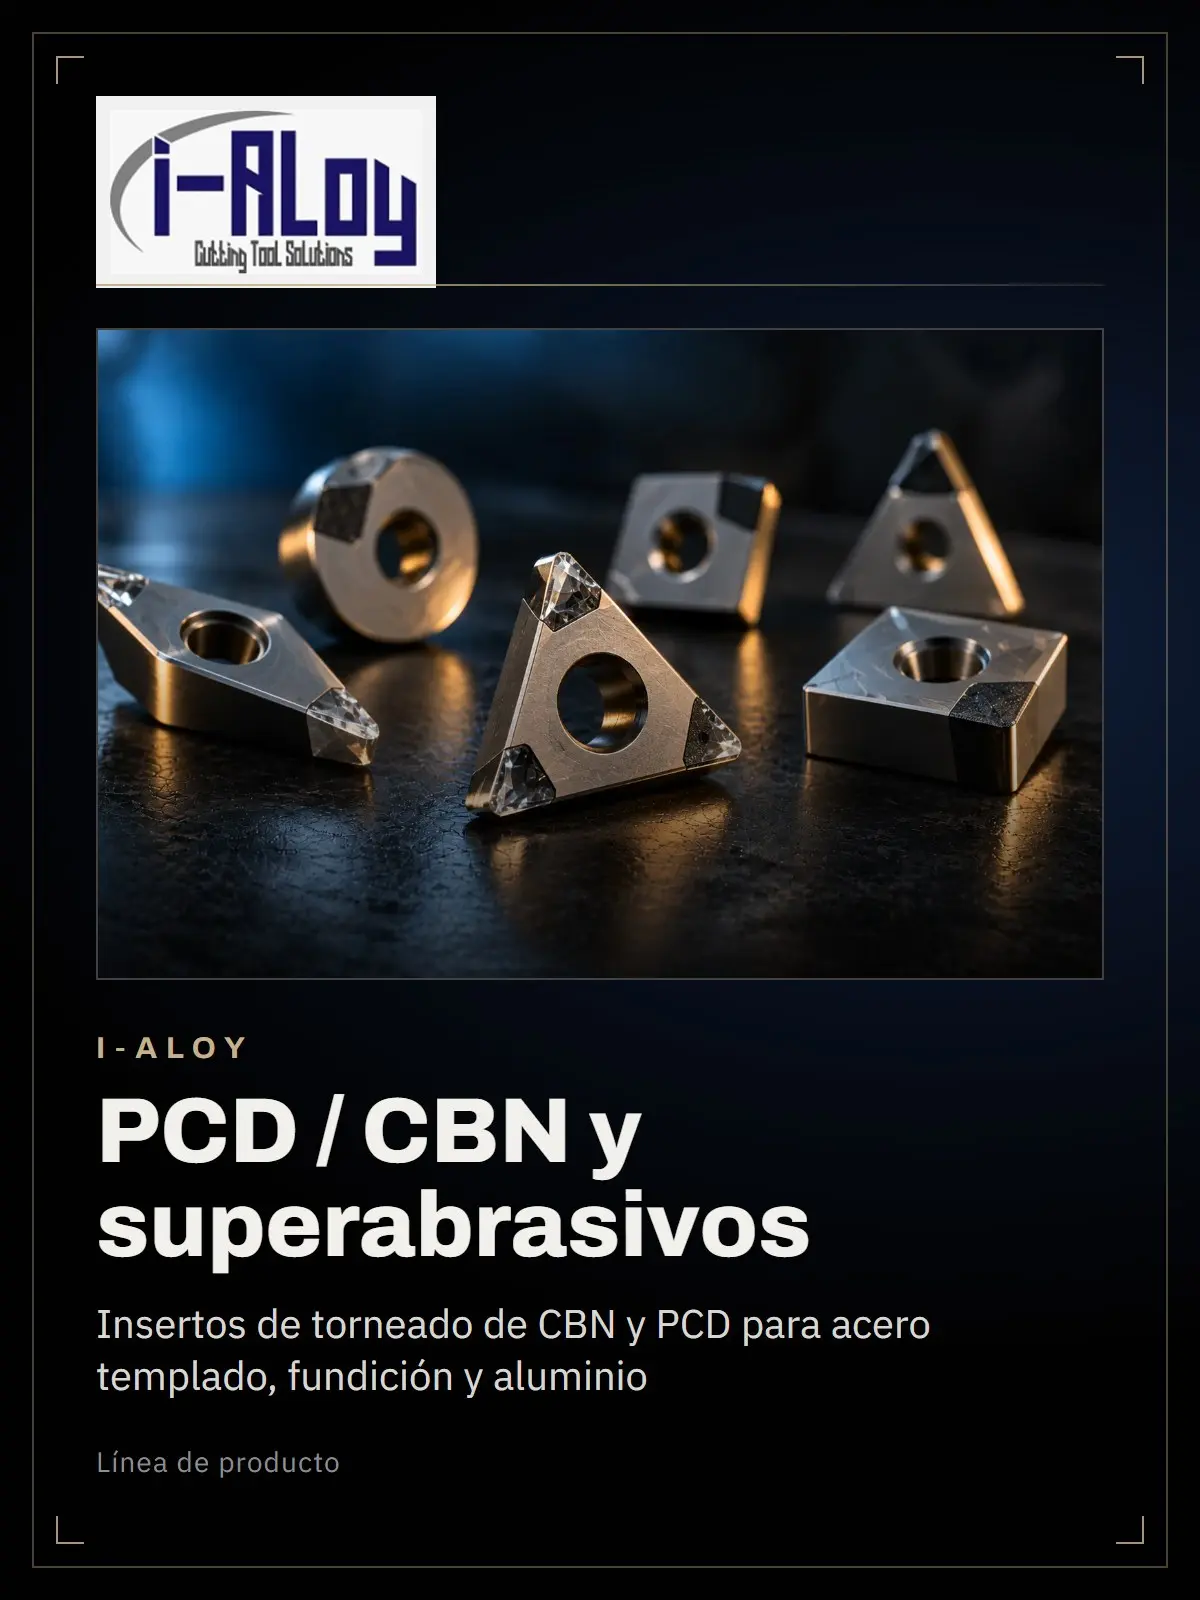
Portada de Insertos de torneado de CBN y PCD para acero templado, fundición y aluminio
Portada del documento

Datos del documento

Tipo de documento
Línea de producto

Series de este catálogo

16 series documentadas. Cada dato aparece tal como está impreso en el catálogo.

01Insertos CBN: grados, filos y rompevirutas

Capa de CBN sobre carburo, tres tipos de filo, rompevirutas integrado, grado recubierto TCCH620 y grados recomendados por material de pieza.
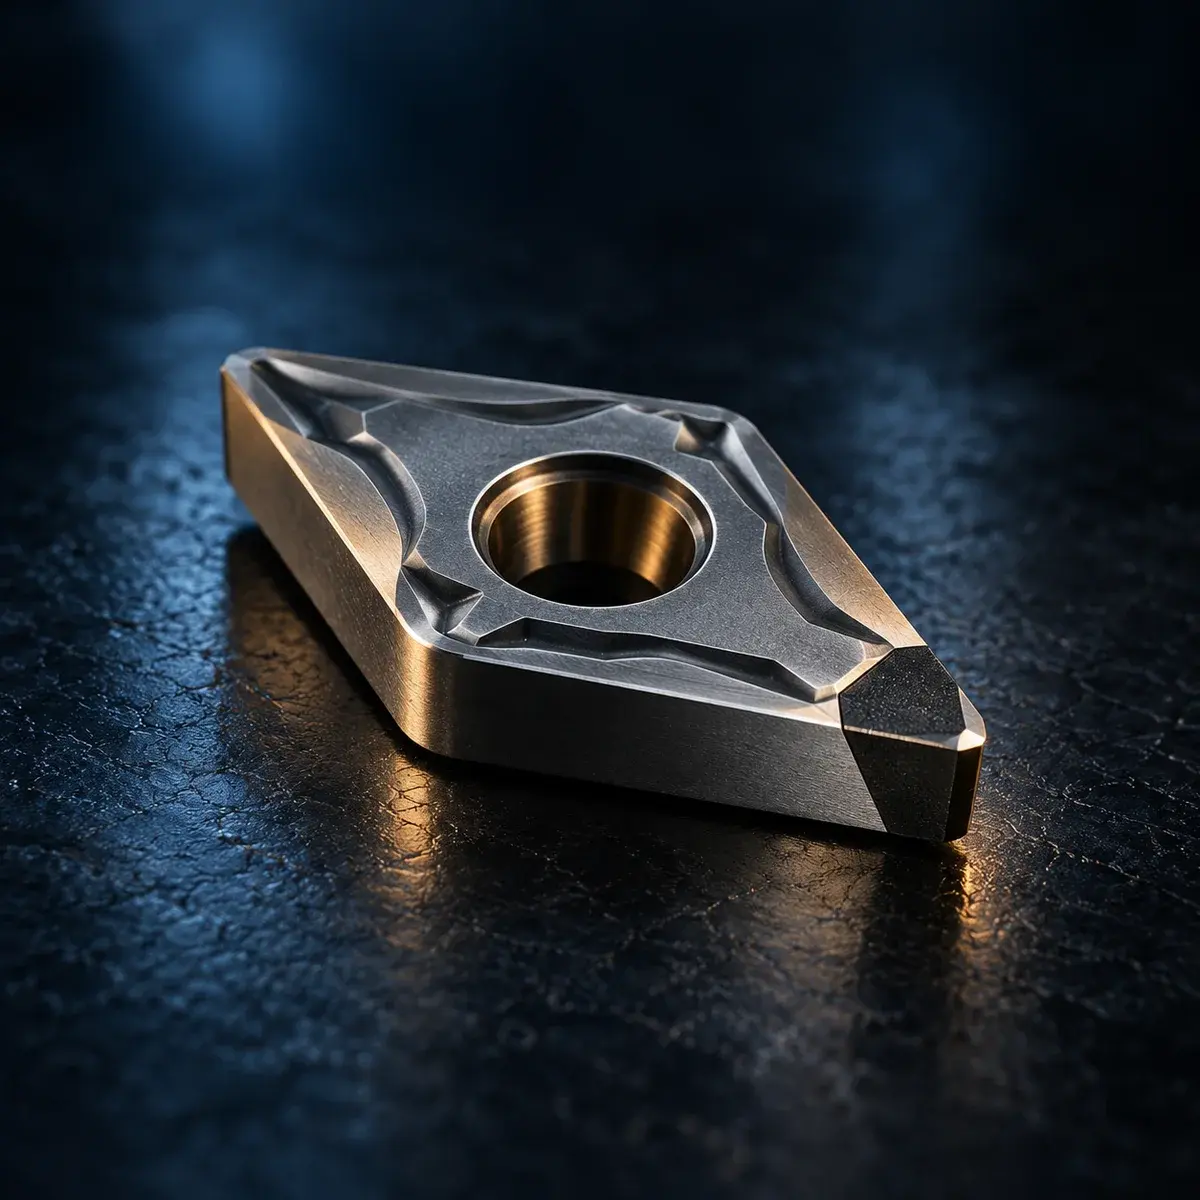
Imagen ilustrativa

Características

  • Inserto de torneado con capa de nitruro cúbico de boro (CBN) sobre base de carburo: alta dureza, resistencia al calor e inercia química.
  • Dureza del CBN: 3000HV, frente a 1500HV del carburo; procesa materiales de alta dureza.
  • Más CBN: más resistencia a la fractura; menos CBN: más resistencia al desgaste. El recubrimiento aumenta la resistencia al desgaste.
  • Tres tipos de filo: estándar (SD), de baja fuerza de corte (L) y filo reforzado (S).
  • Rompevirutas integrado en el filo de CBN para controlar la viruta, en piezas endurecidas y no endurecidas.
  • TCCH620 recubierto: capa de TiAlN resistente al desgaste, capa de alta adhesión y sustrato de CBN tenaz.

Tamaños y rangos

Chaflán negativo del filo (ángulo α y ancho W)α de 10° a 35° · W de 0.10 a 0.30 mm

Uso y especificaciones

Materiales de pieza (CBN)Acero endurecido, hierro fundido, superaleaciones y metal en polvo
Acero endurecido (ISO H)TCBH510, TCBH520 y TCCH620 (recubierto); aplicación en acero para rodamientos y acero cementado
Moldes y acero endurecido >HRC 45 (TCBH510/TCBH520)Acero para moldes: Vc 90-110, f 0.1-0.2, ap 0.1-0.5 · endurecido >HRC 45: Vc 120-250, f 0.1-0.5, ap 0.5-2.5 (m/min, mm/rev, mm)
Hierro fundido gris (ISO K)TCBK100 (90 a 95 % CBN): Vc 400-1500 m/min · f 0.1-0.8 mm/rev · ap 3.0 mm; bloque y culata de cilindros
Sinterizados y aleación termorresistente (ISO S)TCBX800 (sinterizado <16%Co): Vc 20-40 m/min · TCBS700 (base Ni): Vc 40-100 m/min; asiento de válvula, aeroespacial
Rompevirutas de CBNMedio a desbaste: ap 0.25~0.75 mm, f 0.05~0.20 mm/rev · Desbaste: ap 0.50~1.0 mm, f 0.05~0.20 mm/rev

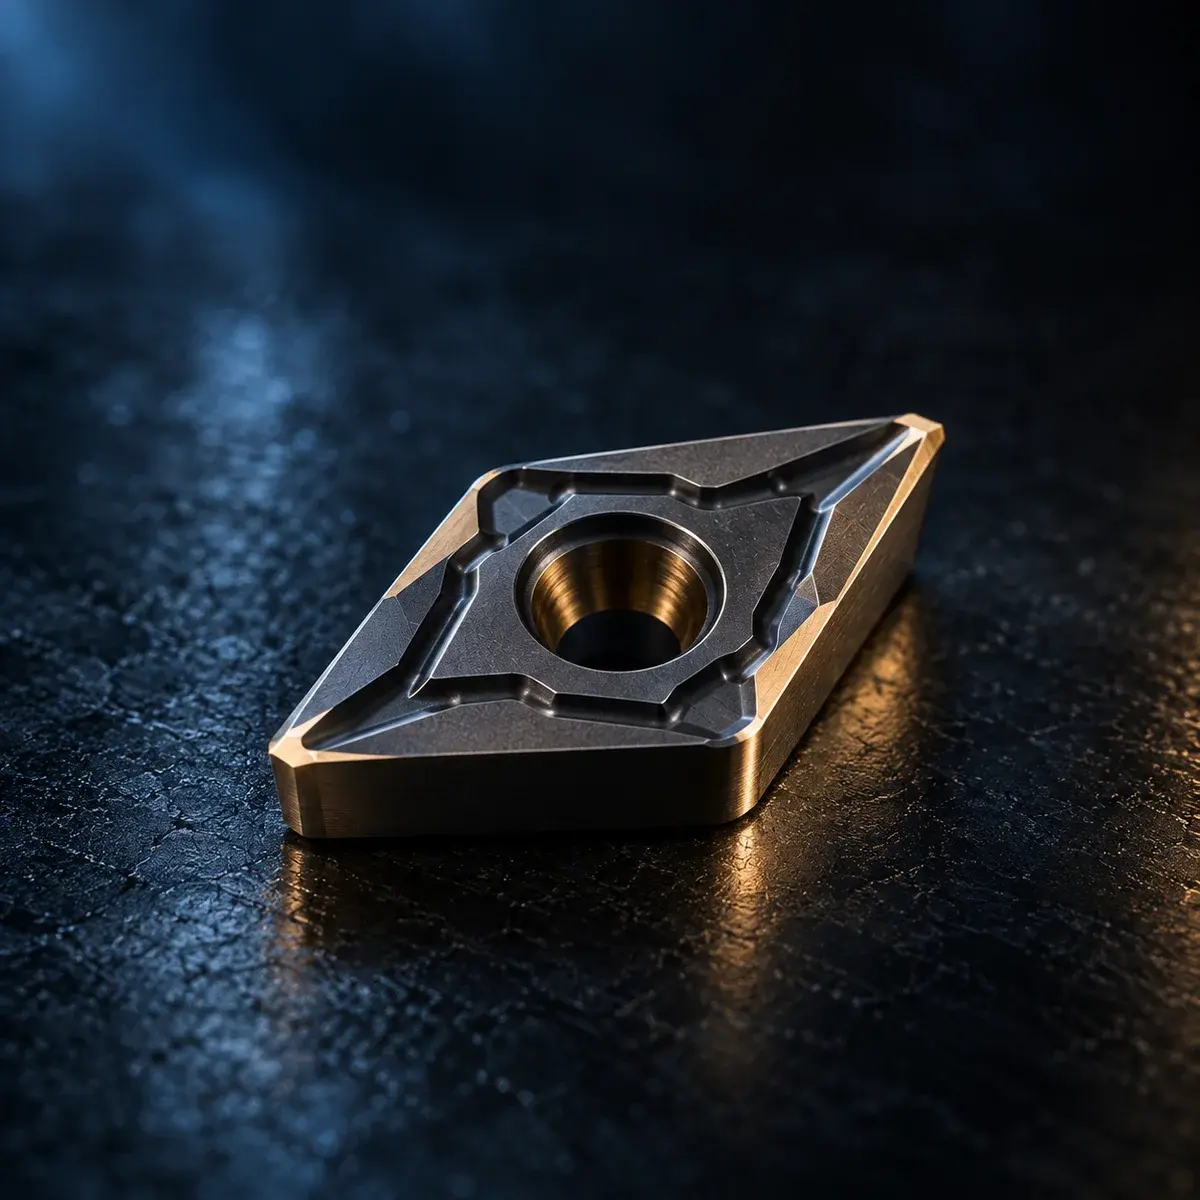
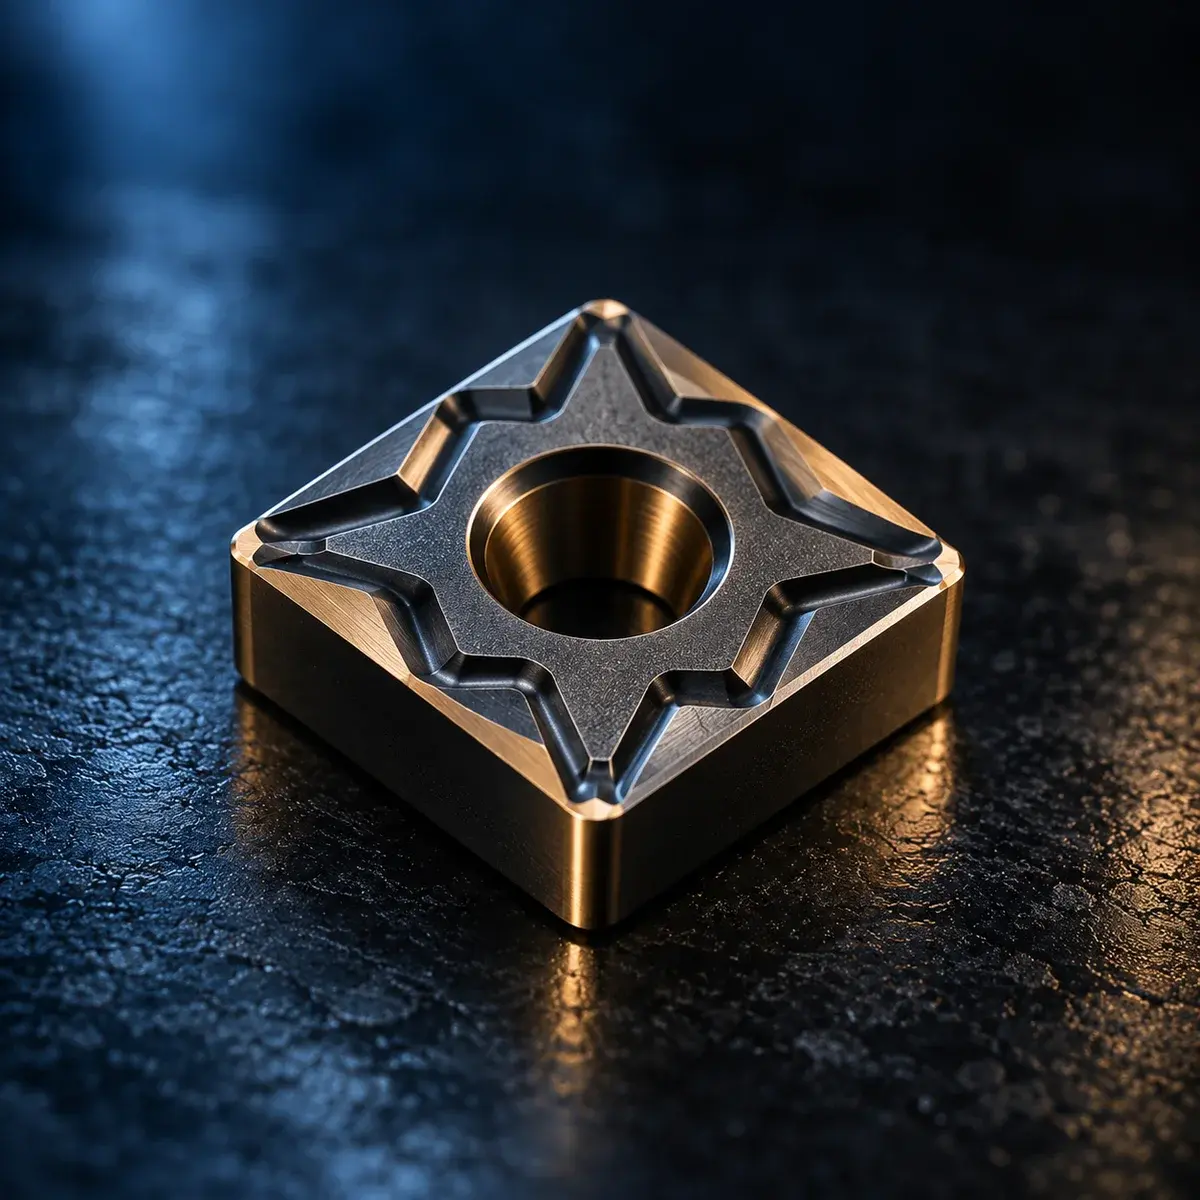
02Rómbico 80° (CN negativo, CC positivo 7°, CP positivo 11°)

Insertos CBN rómbicos de 80° en versiones negativa CN y positivas CC y CP, con sus círculos inscritos y puntas por inserto.

Imagen ilustrativa

Tamaños y rangos

Rómbico 80° (CN), círculo inscrito ΦdΦ9.525 mm · espesor 3.18, 3.97 o 4.76 mm · orificio 3.81 mm · radio 0.2 a 1.2 mm
Rómbico 80° (CN), el círculo inscrito mayor de la serieΦ19.05 mm · espesor 6.35 mm · orificio 7.94 mm · radio 0.4 a 2.4 mm
Rómbico 80° positivo 7° (CC), el círculo inscrito menor de la serieΦ3.57 mm · espesor 1.39 mm · orificio 2.0 mm · radio 0.2 y 0.4 mm
Puntas de corte por inserto (serie CN)1, 2 o 4 puntas por inserto

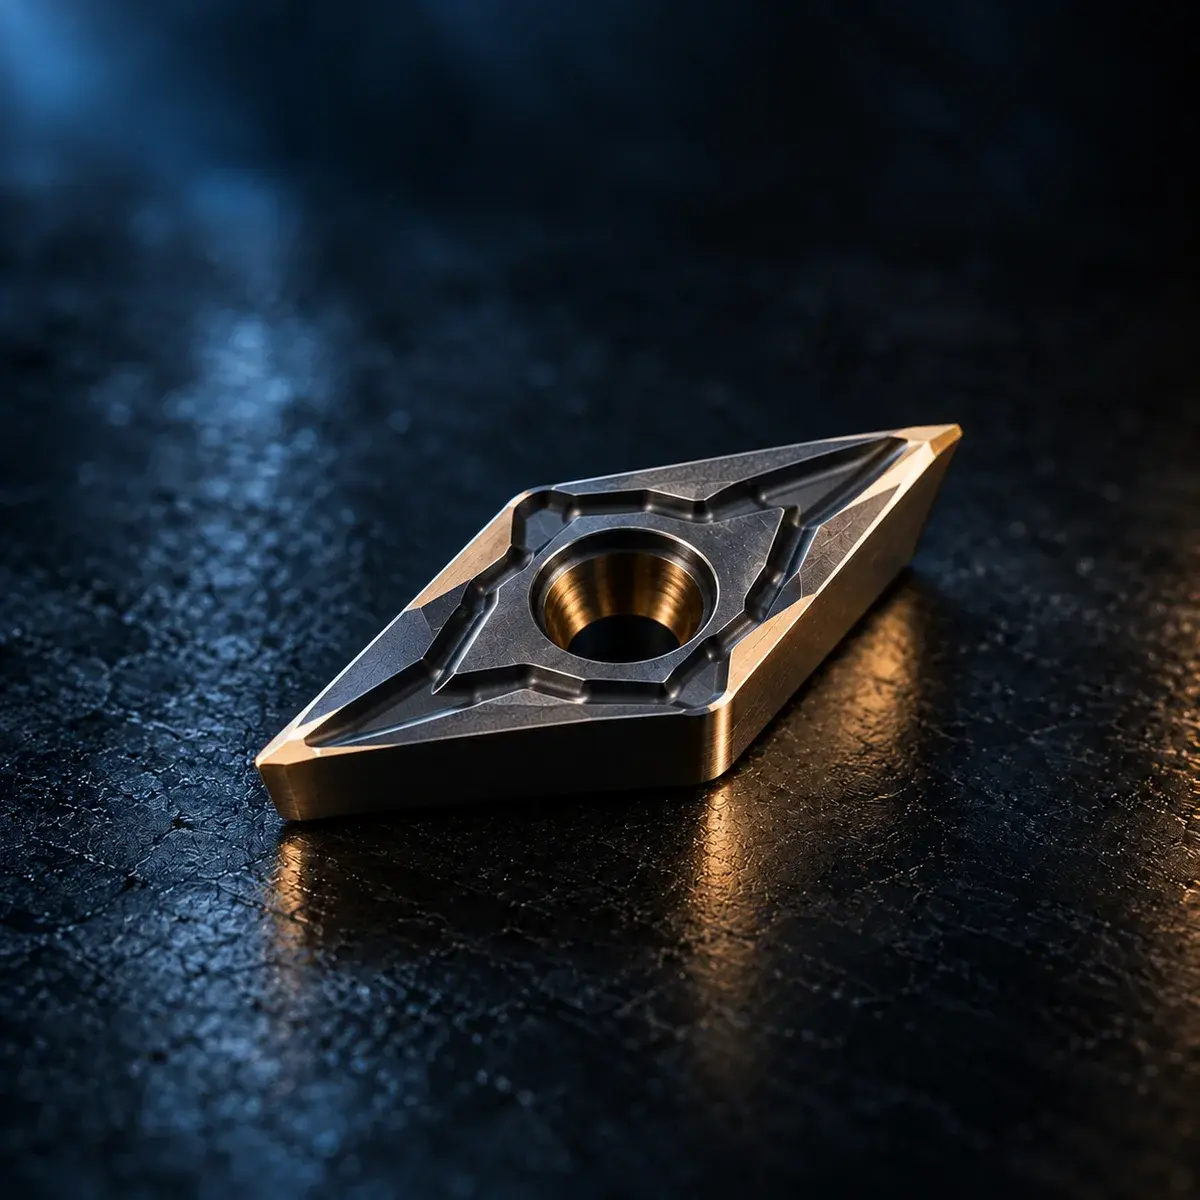
03Rómbico 55° (DN negativo, DC positivo 7°, DP positivo 11°)

Insertos CBN rómbicos de 55° en versión negativa DN y positivas DC y DP, de una o varias puntas, tabulados por círculo inscrito, espesor, orificio y radio.

Imagen ilustrativa

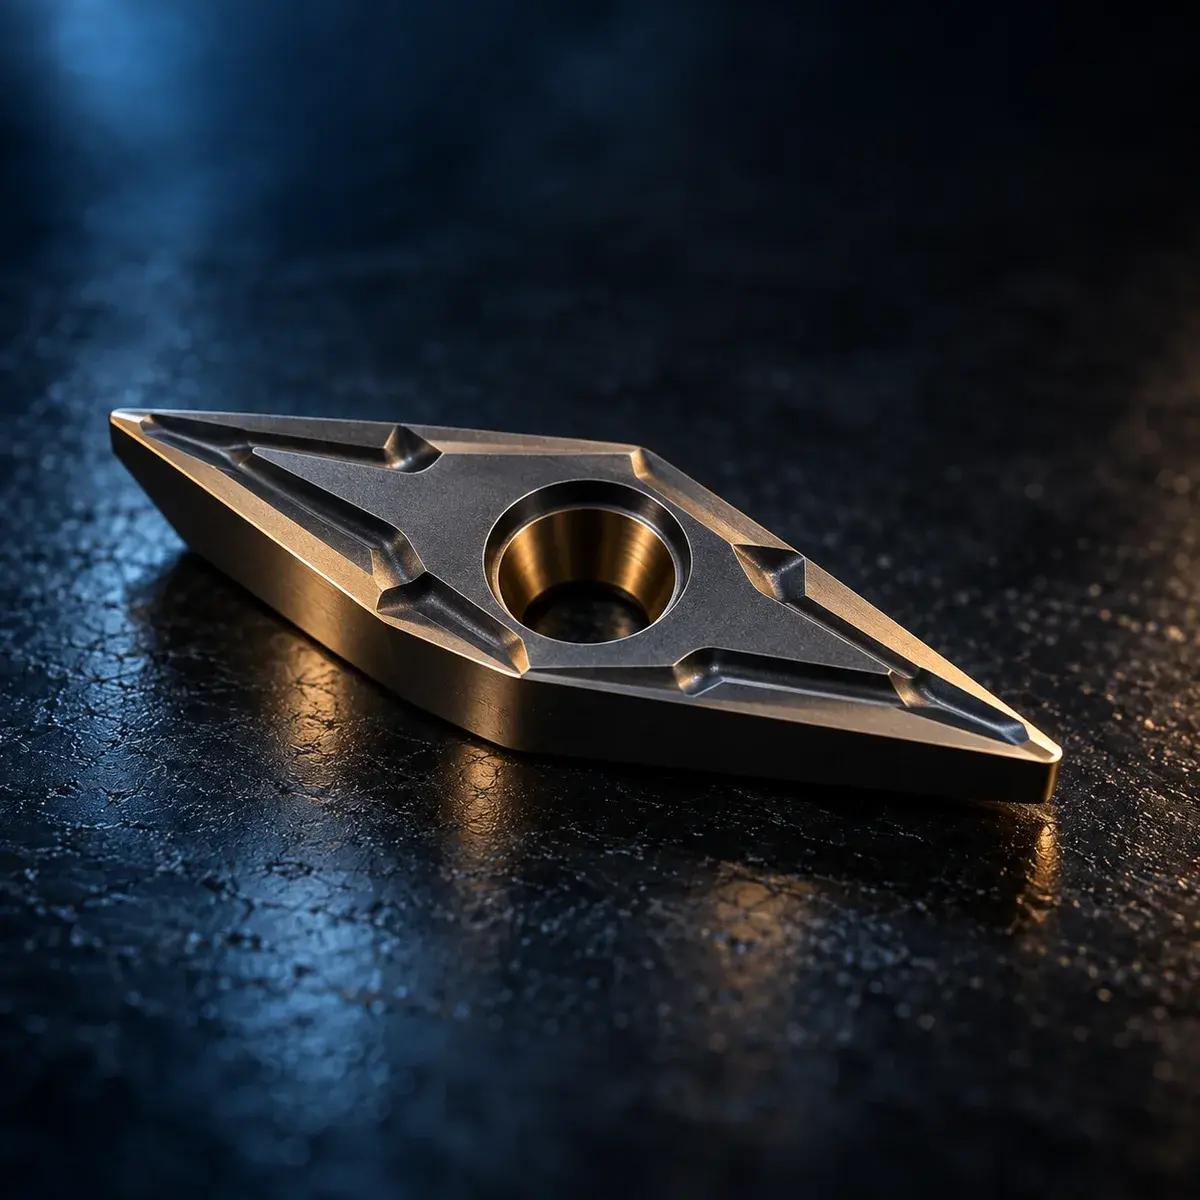
04Rómbico 35° (VN negativo, VB positivo 5°, VC positivo 7°, VP positivo 11°)

Insertos CBN rómbicos de 35° en versión negativa VN y positivas VB, VC y VP, tabulados por círculo inscrito, espesor, orificio y radio.

Imagen ilustrativa

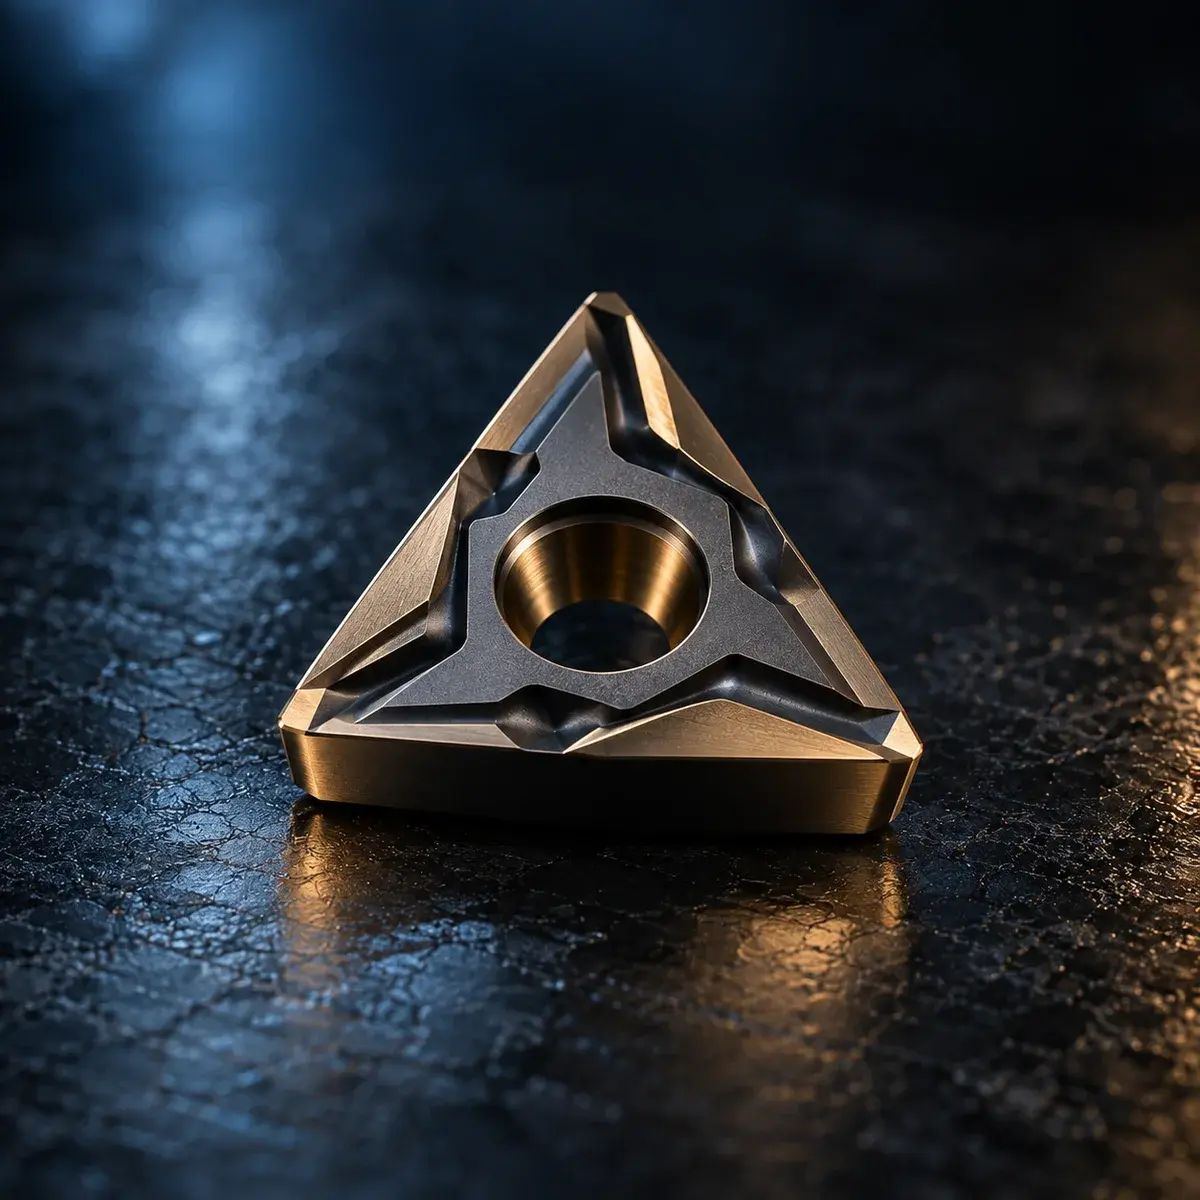
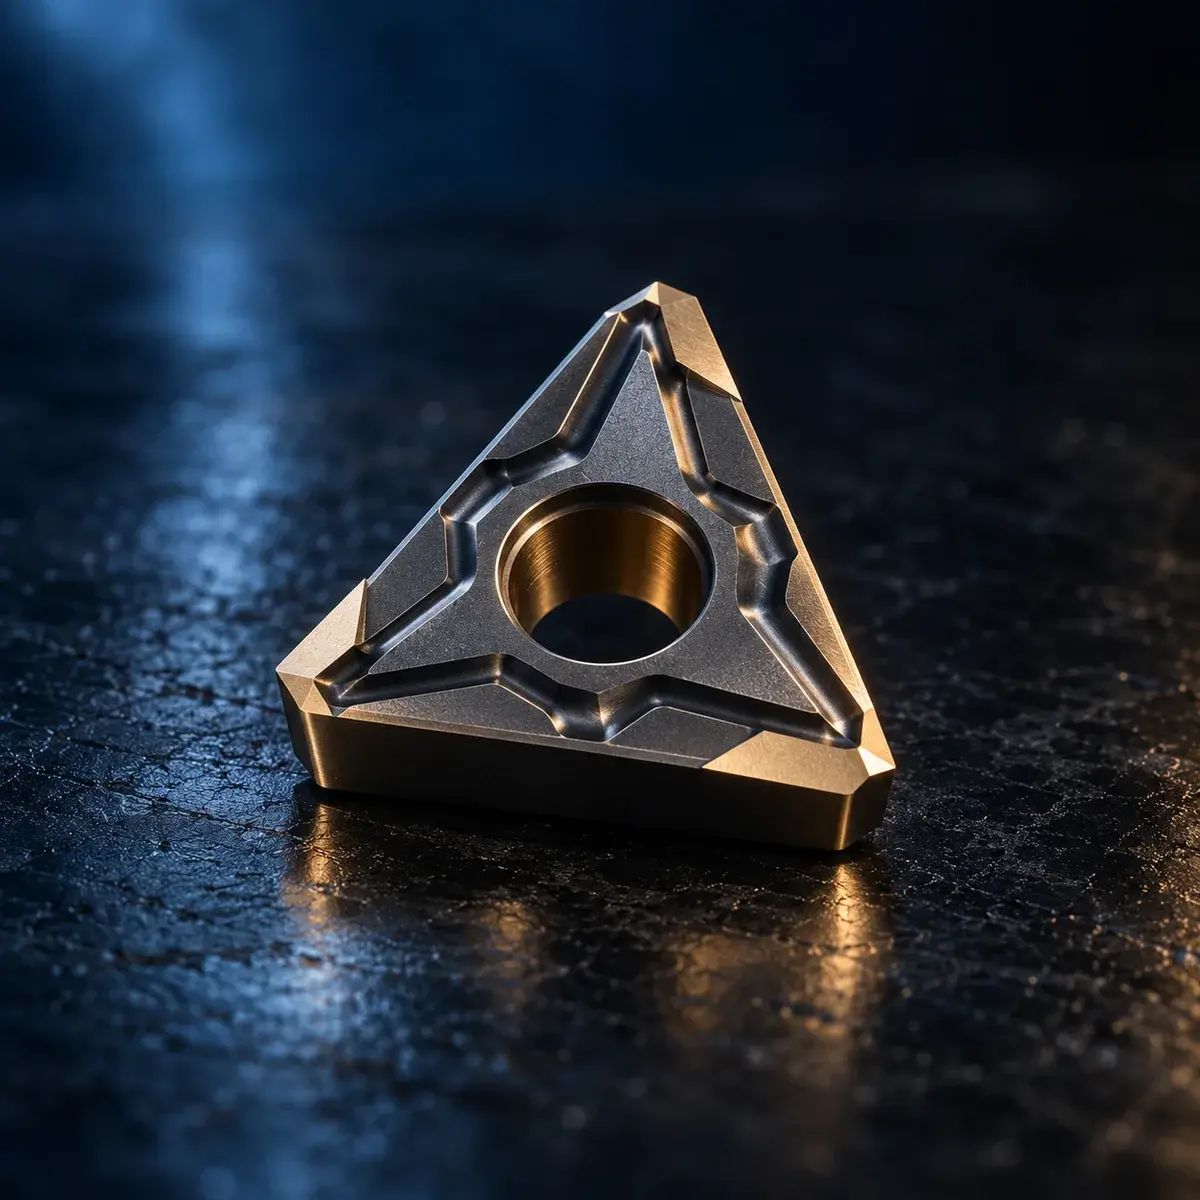
05Triangular 60° (TN negativo, TB positivo 5°, TC positivo 7°, TP positivo 11°)

Insertos CBN triangulares de 60° en versión negativa TN y positivas TB, TC y TP, de una, tres o seis puntas, tabulados por círculo inscrito, espesor, orificio y radio.

Imagen ilustrativa

06Cuadrado 90° (SN negativo, SC positivo 7°, SP positivo 11°)

Insertos CBN cuadrados de 90° en versión negativa SN y positivas SC y SP, de una a ocho puntas, tabulados por círculo inscrito, espesor, orificio y radio.

Imagen ilustrativa

07Trigon 80° (WN negativo, WB positivo 5°, WC positivo 7°)

Insertos CBN trigon de 80° en versión negativa WN y positivas WB y WC, de una, tres o seis puntas, tabulados por círculo inscrito, espesor, orificio y radio.

Imagen ilustrativa

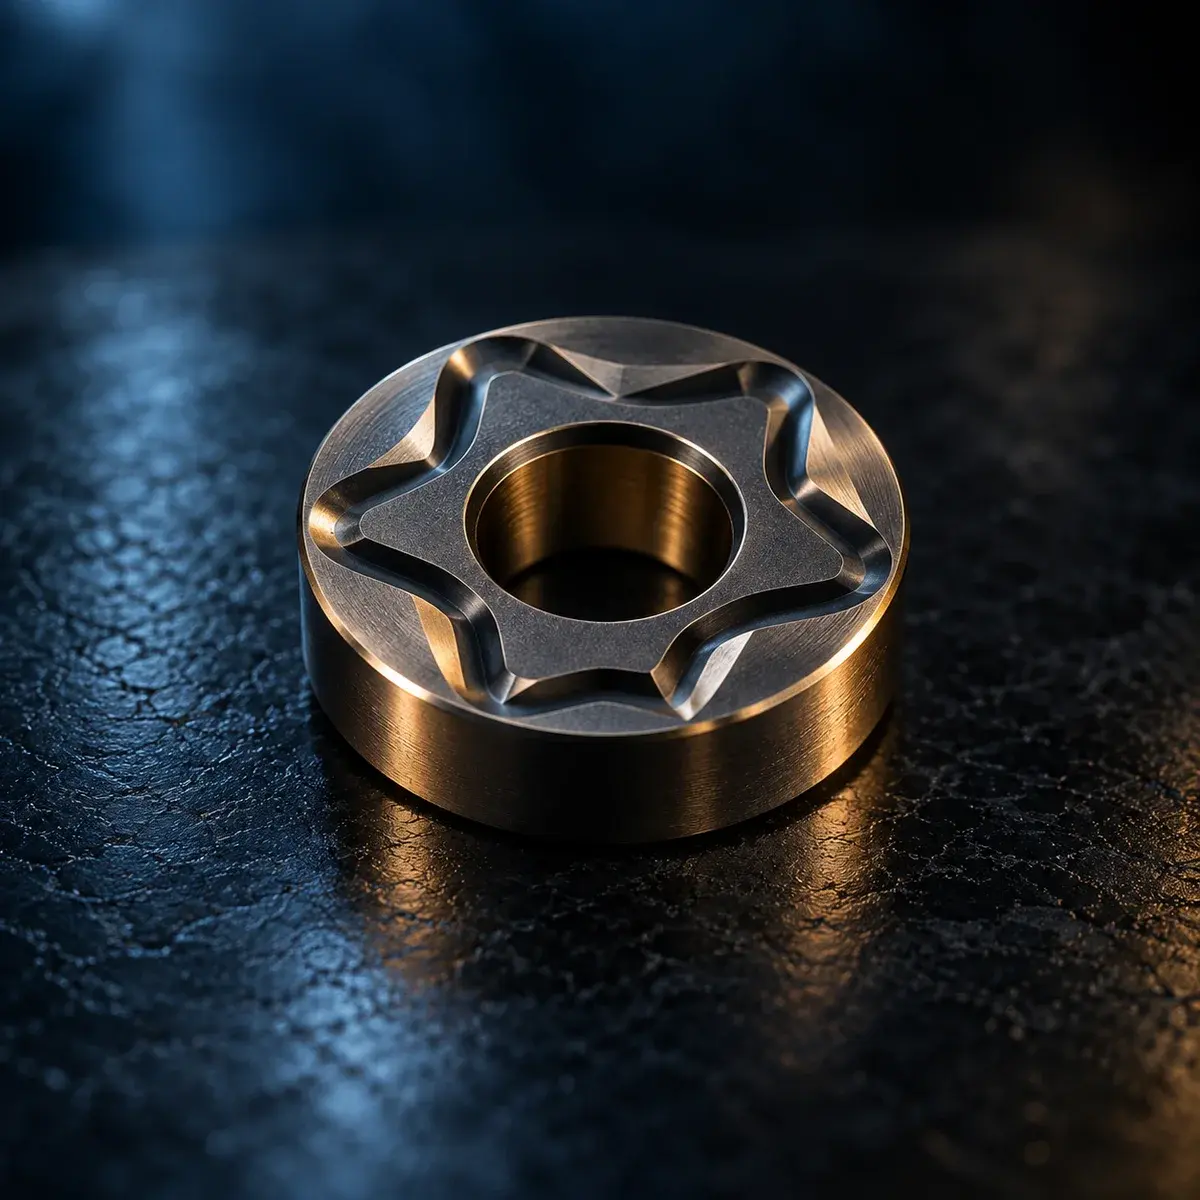
08Redondo (RC positivo 7°, RP positivo 11°)

Insertos CBN redondos RC con positivo de 7° y RP con positivo de 11°, tabulados por diámetro, espesor y orificio.

Imagen ilustrativa

Tamaños y rangos

Insertos redondos (RC)Φ6, Φ8, Φ10, Φ12 y Φ16 mm · espesor 2.38 a 6.35 mm · orificio 2.8 a 5.2 mm

09CBN sin orificio interior (CNGN, TNGN, TPGN y SNGN)

Insertos CBN rómbicos de 80°, triangulares de 60° y cuadrados de 90° cuya tabla no indica diámetro de orificio interior, de una o varias puntas.

Imagen ilustrativa

10CBN tipo sólido y de soldadura reforzada

Estructura sinterizada monolítica frente a soldadura reforzada, con grados sin recubrimiento para corte pesado y acabado.

Imagen ilustrativa

Características

  • Tipo sólido: sinterizado monolítico, sin defectos de resistencia ni tensión interna por soldadura. También hay tipo de soldadura reforzada.

Uso y especificaciones

Corte pesado (grados sin recubrimiento)TBN7200 (hierro fundido gris) y TBN3500 (fundición aleada de alto Ni-Cr y alta dureza, acero alto manganeso)

11Herramientas CBN: fresa esférica, careo de autopartes y bloque de cilindros

Fresa de bola CBN para juntas homocinéticas (vástago recto o RTS, con o sin agujero de aire refrigerante), fresa de careo de autopartes con cartuchos ajustables y herramientas de diseño no estándar para bloque de cilindros.

Imagen ilustrativa

12Insertos PCD (diamante policristalino)

Diamante sintético sinterizado sobre carburo para aluminio y fibra de carbono, con grados, condiciones de corte y rompevirutas FF y KF.

Imagen ilustrativa

Características

  • PCD: diamante sintético sinterizado a alta presión y temperatura sobre capa de carburo; larga vida y menor acumulación en el filo.

Uso y especificaciones

PCD: aluminio y fibra de carbonoSi<13% (TDA1000): Vc 900-3000 · Si>13% (TDA1500): Vc 300-700 · fibra de carbono (TDC2000): Vc 200-1500 m/min

13Diamante monocristal (ND natural y MCD sintético)

Diamante monocristal natural (ND) y sintético (MCD) para mecanizado de ultraprecisión: insertos estándar, fresas de Φ3 a Φ20 mm, herramientas de acabado tipo dresser y herramientas no estándar.

Imagen ilustrativa

14Insertos PCD estándar: tablas por forma (rómbicos, triangulares, cuadrados, trigon y redondos)

Tablas dimensionales de insertos PCD en las formas CN, CC, CP, DN, DC, DP, VN, VB, VC, VP, TN, TC, TP, SN, SC, SP, WN, WB, WC, RC, RP y las series CNGN, TNGN, TPGN y SNGN, con columnas de código de material.

Imagen ilustrativa

Tamaños y rangos

Insertos PCD rómbico 80° (CN)Φ9.525 y Φ12.7 mm · espesor 3.18 a 4.76 mm · orificio 3.18, 3.81 o 5.16 mm · radio 0.2 a 1.2 mm

15Soluciones para la industria de vehículos eléctricos

Herramientas compuestas para piezas de aluminio de vehículo eléctrico: taladrado corto compuesto indexable y mandrinado de acabado con guía para la tapa trasera del motor; mandrinado compuesto PCD y fresa PCD tipo maíz (TDE30) con portaherramientas HSK para la mangueta de dirección.

Imagen ilustrativa

16Serie PDEC30 - Fresa de careo con PCD

Fresa de careo con insertos PCD para desbaste y acabado de aluminio, cobre y otros metales no ferrosos; en la misma página, mandrinado compuesto de acabado para agujeros interiores de gran diámetro de la carcasa del motor.

Imagen ilustrativa

Tamaños y rangos

Fresa de careo con PCDDiámetro D63-D250 (personalizable) · Z 3-20 (personalizable)

Buscar en este documento

La búsqueda de texto dentro del documento no está disponible para este archivo. Escríbenos con lo que necesitas y te respondemos con opciones reales.

¿Necesitas esta herramienta?

Escríbenos con el código, la aplicación o la cantidad y te respondemos con opciones reales.